 Изоляция воздуховодов
 Комплектующие и монтаж
 Огнезащита
 Рулонная теплоизоляция
 Теплоизоляция
 Судостроение
 Трубная теплоизоляция
 Ткани и текстиль
Содержание
- Вспучивающиеся краски: физика процесса
- Химический состав: связующее, коксообразователь, вспениватель
- Почему краска вспучивается при 200°C, а не при 100°C
- Водные vs сольвентные: принципиальные различия
- Толщина слоя vs предел огнестойкости: нелинейная зависимость
- Сравнение 6 систем: химсостав, расход, толщина, цена
- Защитные покрытия: акриловые, полиуретановые, эпоксидные
- Пример: расчёт расхода краски для фермы покрытия спорткомплекса
- 5 ошибок при нанесении, сводящих сертификат на нет
- Нормативные документы
Вспучивающиеся краски: физика процесса
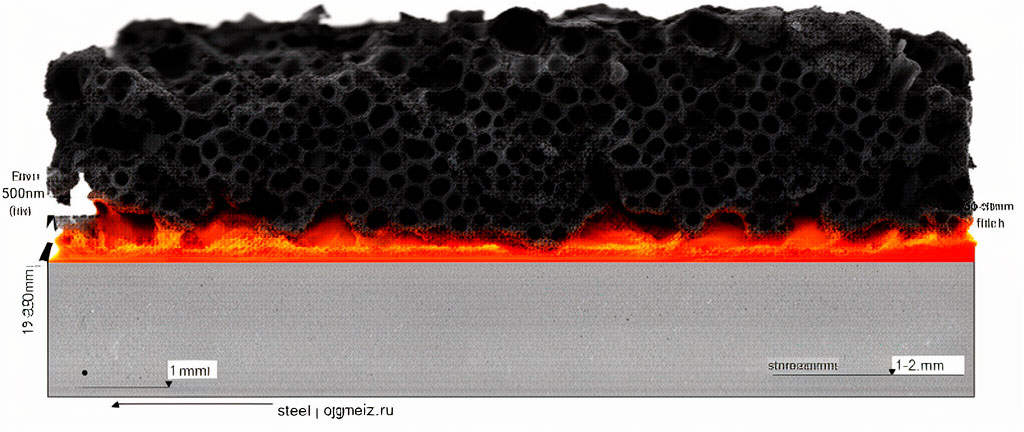
Интумесцентная (вспучивающаяся) краска для стали — это не краска в привычном понимании. Это многокомпонентная химическая система, спроектированная для одной задачи: при нагреве до 200–250°C увеличиться в объёме в 20–50 раз и создать пористый углеродный слой толщиной 25–60 мм из исходных 1–2 мм сухой плёнки. Плотность коксового слоя — 80–120 кг/м³, теплопроводность — 0,01–0,02 Вт/(м·K), что в 2–3 раза ниже теплопроводности воздуха.
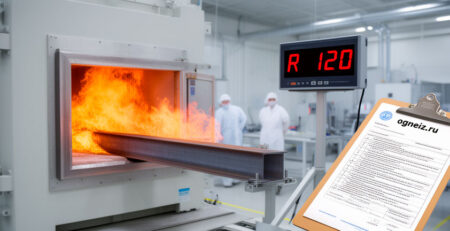
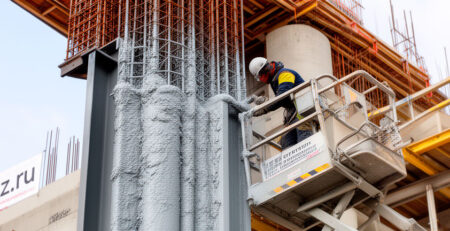
Физический смысл: стальная колонна с ПТМ 3,4 мм без защиты прогревается до 500°C (потеря несущей способности) за 5–7 минут стандартного пожара. Слой краски XotPipe F-Steel толщиной 1,0 мм (сухой слой) при нагреве вспучивается до 35 мм, и время прогрева до 500°C увеличивается до 60 минут (R60). Полтора миллиметра — до 90 минут (R90). Толщина вспененного слоя линейно не увеличивается — после определённого порога (около 3 мм сухой краски) прирост предела замедляется, и дальнейшее наращивание неэффективно.
Химический состав: связующее, коксообразователь, вспениватель
Любая вспучивающаяся краска содержит четыре обязательных компонента:
- Связующее (плёнообразователь). Акриловые или винилакриловые сополимеры (для водных систем), алкидные или эпоксидные смолы (для сольвентных). Функция: адгезия к стали, механическая прочность покрытия в нормальных условиях. После вспучивания превращается в углеродный скелет коксового слоя.
- Коксообразователь (карбонизирующий агент). Пентаэритрит (моно-, ди-, три-), дипентаэритрит, крахмал. Функция: при пиролизе образует углеродный каркас. Содержание в составе — 10–25%.
- Вспениватель (газообразователь). Меламин, мочевина, дициандиамид, полифосфат аммония. Функция: при нагреве разлагается с выделением негорючих газов (NH₃, CO₂, H₂O), которые вспенивают расплав связующего и коксообразователя в пену. Содержание — 10–20%.
- Катализатор дегидратации (кислотный агент). Полифосфат аммония (APP), соли фосфорной кислоты. Функция: катализирует дегидратацию коксообразователя, снижая температуру коксообразования с 350–400°C до 200–250°C. Содержание — 20–40%. Именно APP — самый дорогой компонент, определяющий до 40% себестоимости краски.
Дополнительно: диоксид титана (TiO₂) — белый пигмент и термостабилизатор; вспученный вермикулит или перлит — армирующий наполнитель коксового слоя; стекловолокно — армирование для предотвращения осыпания кокса.
Почему краска вспучивается при 200°C, а не при 100°C
Температура активации — ключевой параметр, отличающий разные составы. Слишком низкая температура активации (120–150°C) опасна ложным срабатыванием: в котельной или на трубопроводах с теплоносителем +130°C краска начнёт вспучиваться ещё до пожара. Слишком высокая (280–300°C) снижает эффективность: сталь уже прогрелась до 300°C, пока краска только начинает работать.
Оптимальный компромисс — 200–230°C. Полифосфат аммония (APP) разлагается ступенчато: при 200–250°C — выделение аммиака и образование полифосфорных кислот, при 300–350°C — каталитическая дегидратация пентаэритрита. Именно первая ступень запускает вспучивание, вторая — формирует прочный углеродный скелет. Производители подбирают соотношение APP/пентаэритрит/меламин так, чтобы реакции шли последовательно, а не одновременно.
Пример неудачного состава: избыток меламина даёт бурное вспучивание при низкой температуре, но коксовый слой получается рыхлым и быстро осыпается — предел R30 вместо ожидаемого R60. Недостаток меламина — краска не вспучивается вовсе, остаётся плотной коркой с высокой теплопроводностью.
Водные vs сольвентные: принципиальные различия
- Водно-дисперсионные (водные) краски. Растворитель — вода (30–40%). Преимущества: отсутствие органических растворителей (ЛОС ≤ 30 г/л), нетоксичность, пожаровзрывобезопасность при нанесении, возможность работ в закрытых помещениях без спецвентиляции. Недостатки: длительное время высыхания (12–24 ч на слой), чувствительность к влажности при нанесении (>80% — брак), чувствительность к заморозкам при транспортировке и хранении (ниже 0°C — необратимая коагуляция).
- Сольвентные (органорастворимые) краски. Растворитель — ксилол, толуол, бутилацетат. Преимущества: быстрое высыхание (2–4 ч на слой), возможность нанесения при отрицательных температурах (до −10°C для зимних составов), устойчивость к атмосферным воздействиям. Недостатки: высокое содержание ЛОС (300–500 г/л), пожароопасность при нанесении (категория А), запах, требует принудительной вентиляции.
Тенденция рынка 2025: водные составы занимают 70% рынка РФ, сольвентные — 30% (в основном для наружных работ и зимнего монтажа). В Европе доля водных составов — 90%+ (жёсткие нормы по ЛОС).
Сравнение 6 систем: химсостав, расход, толщина, цена
| Система | Тип | Расход R60, кг/м² | Толщина R60, мм | Цена, руб./кг | Цена R60, руб./м² |
|---|---|---|---|---|---|
| XotPipe F-Steel | Водный | 1,3 | 0,8 | 1 200 | 1 560 |
| Огнеза-Про Сталь | Водный | 1,5 | 1,0 | 950 | 1 425 |
| Nullifire S707 | Сольвентный | 1,0 | 0,5 | 2 100 | 2 100 |
| Крауз-Р Сталь | Водный | 1,6 | 1,1 | 1 100 | 1 760 |
| Hilti CFP-SP | Водный | 1,2 | 0,7 | 2 500 | 3 000 |
| Defender-OTV M | Водный | 1,8 | 1,3 | 850 | 1 530 |
Примечание: расход указан для ПТМ 3,4 мм, R60. Для ПТМ 8 мм расход снижается на 20–30%, для ПТМ 2,5 мм — увеличивается на 40–50%.
Пример: расчёт расхода краски для фермы покрытия спорткомплекса
Исходные данные: ферма из парных уголков L160×160×14, общая площадь окрашиваемой поверхности — 385 м². ПТМ элемента — 8,2 мм. Требуемый предел — R60 (здание I степени огнестойкости, ферма — несущая конструкция покрытия).
Подбор. Сертификат XotPipe F-Steel для ПТМ 8,2 мм: расход 0,95 кг/м² (сухой слой ~0,6 мм). Для ПТМ 3,4 мм расход был бы 1,3 кг/м², но толстый металл прогревается медленнее, поэтому расход ниже.
Расчёт. 385 м² × 0,95 кг = 365,8 кг краски. Стоимость материала: 365,8 × 1 200 = 438 960 руб. Грунтовка (антикоррозионная, всегда под вспучивающуюся краску) — ещё 150 г/м²: 385 × 0,15 = 57,8 кг × 800 руб./кг = 46 200 руб. Итого материалы: 485 160 руб. Работа (окраска в 2 слоя, стремянки/леса): ~200 000 руб. Всего: ~685 000 руб.
Контроль толщины. После нанесения каждого слоя производится замер толщиномером (магнитный, тип «Константа К5»). Допуск: ±10% от сертификатного значения. Если на каком-то участке толщина ниже на 15% — брак, участок перекрашивается за счёт подрядчика.
Читайте также:Огнезащита металлоконструкций
Рассчитайте онлайн: Рассчитайте расход огнезащитной краски. В каталоге: огнезащитные краски
Нормативные документы
- ГОСТ Р 53295-2009 «Средства огнезащиты стальных конструкций»
- ГОСТ 9.402-2004 «Подготовка металлических поверхностей перед окрашиванием»
- СП 28.13330.2017 «Защита строительных конструкций от коррозии»
- Федеральный закон № 123-ФЗ, статьи 58, 87